Закалка ТВЧ — поверхностное упрочнение стали нагревом токами высокой частоты. Индуктор за секунды разогревает тонкий поверхностный слой детали, после чего он мгновенно охлаждается спрейером. В результате рабочая поверхность получает высокую твёрдость и износостойкость, а сердцевина остаётся вязкой и прочной. «ВМС» выполняет закалку ТВЧ валов, осей, шестерён, звёздочек, пальцев, направляющих и других деталей — как в составе полного цикла изготовления, так и на детали заказчика.
закалка шеек валов, закалка зубьев шестерён и звёздочек, закалка направляющих, закалка отверстий, сквозная закалка мелких деталей, последовательная и одновременная закалка, отпуск после ТВЧ
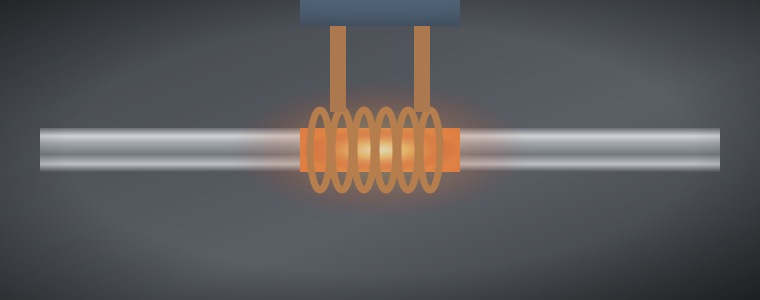
Переменный ток высокой частоты, проходя через медный индуктор, создаёт вокруг него электромагнитное поле. Поле наводит в металле детали вихревые токи, которые концентрируются у поверхности — это так называемый скин-эффект. Чем выше частота, тем тоньше нагреваемый слой. За несколько секунд поверхность разогревается до температуры закалки, тогда как глубинные слои остаются холодными. Сразу после нагрева на поверхность подаётся охлаждающая жидкость, и в слое образуется твёрдый мартенсит.
Главное отличие от объёмной закалки в печи — локальность и скорость. Деталь греется не целиком, а только там, где это нужно, и не успевает существенно деформироваться. Время нагрева исчисляется секундами, окисление поверхности минимально, поэтому после ТВЧ часто достаточно лёгкой шлифовки, а иногда деталь и вовсе идёт в работу без доработки.
Деталь хорошо сопротивляется износу и одновременно выдерживает удары и изгибающие нагрузки без хрупкого разрушения.
Закаливаем шейки, зубья, кулачки, оставляя мягкими резьбу, шпоночные пазы и места под последующую обработку.
Короткий локальный нагрев почти не влияет на геометрию, что сокращает припуски на шлифовку и правку.
Кроме того, закалка ТВЧ повышает усталостную прочность: в поверхностном слое возникают сжимающие напряжения, которые препятствуют зарождению трещин. Поэтому её охотно применяют для валов и осей, работающих под знакопеременной нагрузкой. Высокая производительность метода делает его экономически выгодным для серийных деталей, а отсутствие печной атмосферы — для деталей с чистой поверхностью.
Для закалки ТВЧ нужна сталь с содержанием углерода не менее 0,35–0,4 %. Низкоуглеродистые стали (Ст3, сталь 10, 20) после индукционного нагрева твёрдости не набирают — для них используют цементацию. Лучшие результаты показывают среднеуглеродистые конструкционные стали и стали пониженной прокаливаемости, специально разработанные для поверхностной закалки.
| Марка стали | Типовые детали | Твёрдость поверхности | Глубина слоя |
|---|---|---|---|
| Сталь 45 | Валы, оси, пальцы, шестерни | 48–56 HRC | 1,5–4 мм |
| 40Х | Валы редукторов, шлицевые валы, звёздочки | 48–54 HRC | 1,5–4 мм |
| 40ХН, 40ХН2МА | Тяжелонагруженные валы, шпиндели | 48–54 HRC | 2–5 мм |
| 50, 50Г | Зубчатые колёса, ролики, катки | 52–58 HRC | 1,5–4 мм |
| 55ПП, 60ПП | Шестерни малого и среднего модуля | 56–62 HRC | 1–2,5 мм |
| 9ХС, ШХ15 | Ролики, кулачки, направляющие | 58–63 HRC | 1–3 мм |
| Чугун СЧ, ВЧ | Направляющие станин, гильзы | 45–55 HRC | 1–3 мм |
Наиболее частый заказ — закалка посадочных шеек под подшипники, уплотнения и шестерни. Закаливаем как отдельные шейки, так и вал по всей длине методом последовательной закалки: индуктор движется вдоль вала, за ним следует спрейер. Для шлицевых валов подбираем индуктор так, чтобы шлицы прогревались равномерно по профилю. Длинные валы закаливаем в центрах с вращением, что минимизирует биение.
Зубчатые венцы закаливаем одновременно по всему периметру кольцевым индуктором либо позубно — для крупных модулей. Задача — получить твёрдый слой по профилю зуба и во впадине, не перекалив вершину. Для звёздочек цепных передач закалка ТВЧ — стандартный способ многократно увеличить ресурс.
Направляющие станков и линейных модулей закаливаем последовательно по длине. Ролики, пальцы, оси шарниров — по наружной поверхности. Внутренние поверхности втулок и отверстий закаливаем специальными внутренними индукторами, если диаметр отверстия это позволяет.
Определяем зоны закалки, требуемую твёрдость и глубину слоя, проверяем марку стали и её пригодность для ТВЧ.
Выбираем или изготавливаем индуктор под форму и диаметр поверхности, настраиваем зазор и спрейер.
Задаём мощность, время нагрева и скорость перемещения. Для партии сначала закаливаем пробную деталь и проверяем результат.
Выполняем нагрев и охлаждение по отработанному режиму, контролируя стабильность от детали к детали.
Проводим низкий отпуск для снятия закалочных напряжений — в печи или повторным индукционным нагревом.
Замеряем твёрдость, проверяем биение, при необходимости правим и шлифуем закалённые поверхности.
Результат закалки во многом зависит от того, как подготовлена деталь. Лучше всего ТВЧ ложится на сталь в улучшенном или нормализованном состоянии: мелкозернистая однородная структура закаливается равномерно, без мягких пятен. Поэтому для ответственных деталей мы рекомендуем схему «улучшение — механическая обработка — закалка ТВЧ — шлифование».
Поверхность под закалку должна быть чистой, без масла, ржавчины и заусенцев. Острые кромки, края отверстий и шпоночных пазов перегреваются быстрее основной поверхности, и в этих местах возможны трещины. Если на закаливаемой шейке есть отверстие или паз, мы либо защищаем его медной вставкой, либо скругляем кромки, либо смещаем границу закалённой зоны. Припуск под шлифование после ТВЧ обычно составляет 0,2–0,4 мм на диаметр.
Каждую партию после закалки ТВЧ проверяем по нескольким параметрам. Твёрдость поверхности измеряем по Роквеллу непосредственно на детали, в нескольких точках по длине и окружности закалённой зоны, — так выявляются мягкие пятна и непрокалённые участки. Глубину слоя контролируем на пробной детали или образце-свидетеле из той же стали: его разрезают, травят и замеряют твёрдость по сечению. Для валов проверяем биение в центрах, для шестерён — равномерность закалки по профилю зуба. Поверхность осматриваем на отсутствие трещин и прижогов. По запросу результаты замеров оформляем протоколом для каждой партии.
Закалка ТВЧ редко бывает самостоятельной операцией. Обычно это звено в цепочке: заготовку точат на токарном участке, нарезают шлицы и пазы на фрезерном, затем закаливают ТВЧ и выводят посадочные размеры на шлифовальных станках. Выполняя весь маршрут на одном производстве, мы контролируем каждую операцию и гарантируем, что готовая деталь соответствует чертежу. Именно так изготавливаются валы, шестерни и звёздочки в разделе запасных частей.
Детали сторонних производителей также принимаем на закалку. Для расчёта нужна марка стали, чертёж или эскиз с указанием зон закалки, требуемая твёрдость, глубина слоя и количество деталей.
Она упрочняет только поверхность и только нужные зоны, оставляя сердцевину вязкой. Деформация меньше, окалины почти нет, процесс быстрее. Обычная закалка нужна, когда твёрдость требуется по всему сечению.
Нет, такая сталь содержит слишком мало углерода и не набирает твёрдость. Для неё применяют цементацию с последующей закалкой, или изготавливают деталь из стали 45 или 40Х.
Как правило, от 0,8 до 5 мм. Глубина зависит от частоты тока, мощности, времени нагрева и диаметра детали. Мы подберём режим под нагрузку и последующую шлифовку.
Деформация при ТВЧ минимальна, но на длинных тонких валах возможно биение в десятые доли миллиметра. Его устраняем правкой и шлифованием.
Да. Для единичных деталей используем имеющиеся индукторы подходящего размера, поэтому изготовление специальной оснастки обычно не требуется.
Да, если диаметр отверстия позволяет разместить внутренний индуктор. Точную возможность определяем по чертежу.
Отправьте чертёж или фото детали — мы оценим возможность закалки ТВЧ, предложим режим и рассчитаем стоимость. Общие сведения о стоимости работ — на странице цен.

