Серийный инструмент из каталога подходит для типовых задач, но на реальном производстве постоянно возникают операции, для которых стандартного решения нет: нестандартная резьба, фасонный профиль канавки, посадочное отверстие с особым допуском, шлицевой паз необычной формы. В таких случаях выгоднее изготовить специальный инструмент, который за один проход даст нужный результат. «ВМС» проектирует и изготавливает специальный режущий и мерительный инструмент по чертежам, образцам и техническому заданию заказчика.
метчики, развёртки, зенкеры, зенковки, фрезы специальные, фрезы фасонные, протяжки, прошивки, калибры-пробки, калибры-кольца, калибры-скобы, резцы фасонные, переточка и восстановление инструмента
Специальный инструмент оправдан там, где стандартный либо не справляется, либо требует нескольких операций вместо одной. Комбинированная развёртка обрабатывает два соосных отверстия разного диаметра за один проход, гарантируя их соосность. Фасонный резец формирует сложный профиль за одно врезание, а не за десяток проходов по программе. Протяжка за секунды делает шпоночный паз или шлицевое отверстие, на которое долбёжный станок потратил бы десятки минут. Калибр позволяет контролировать деталь у станка за секунды, без измерительной лаборатории.
Кроме того, специальный инструмент необходим при ремонте и обслуживании оборудования с нестандартными, дюймовыми или устаревшими резьбами и размерами, а также когда поставки импортного инструмента прекращены и нужна замена с аналогичными характеристиками.
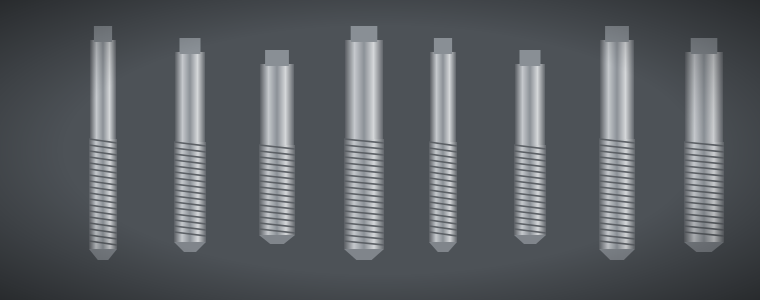
Ручные, машинные, гаечные, с прямыми и винтовыми канавками, с шахматным зубом, для нестандартных, дюймовых, трапецеидальных и левых резьб.
Цилиндрические и конические, ступенчатые и комбинированные, под точные посадки H6–H8 и специальные допуски.
Цельные и насадные, ступенчатые, для обработки цилиндрических и конических углублений, цековки под головки винтов.
Фасонные, дисковые, концевые с нестандартным профилем, модульные для зубчатых колёс, фрезы для пазов типа «ласточкин хвост» и Т-образных.
Шпоночные, шлицевые, многогранные и фасонные протяжки и прошивки для внутренних профилей.
Стержневые, призматические и круглые для токарных станков и автоматов, для обработки канавок, галтелей, сложных профилей.
Метчик нарезает внутреннюю резьбу, и требования к его точности очень высоки: погрешность шага или среднего диаметра сразу приводит к браку деталей. Мы изготавливаем метчики для метрических резьб нестандартных диаметров и шагов, для дюймовых, трубных, трапецеидальных, упорных, круглых и специальных профилей. Под конкретный материал подбираем геометрию: передний угол, форму канавки, длину заборной части. Для глухих отверстий в вязких материалах делаем метчики с винтовой канавкой, отводящей стружку вверх, для сквозных — с подточкой, направляющей стружку вперёд. В пару к метчику изготавливаем плашки для той же резьбы.
Развёртка — финишный инструмент для получения точных отверстий с низкой шероховатостью. Специальные развёртки требуются под нестандартный диаметр, под посадку с особыми допусками, под конические отверстия, а также для одновременной обработки нескольких ступеней. Зенкеры применяют для предварительной обработки отверстий после сверления или литья, а также для получения цековок, фасок, углублений под головки крепежа. Ступенчатый зенкер с направляющей цапфой обеспечивает соосность углубления и отверстия.
Фасонные фрезы позволяют обрабатывать профильные поверхности на универсальных станках: канавки сложной формы, профили зубьев звёздочек и реек, радиусные поверхности. Протяжки — высокопроизводительный инструмент для внутренних профилей: шпоночных пазов, шлицевых, квадратных и шестигранных отверстий. Протяжка изготавливается под конкретный размер, поэтому особенно выгодна в серийном производстве, где окупается многократно.
Фасонный резец имеет режущую кромку, повторяющую профиль детали. Это обеспечивает идентичность деталей в серии и высокую производительность на токарных автоматах. Мы рассчитываем профиль резца с учётом переднего и заднего углов, поскольку профиль кромки отличается от профиля детали, и изготавливаем стержневые, призматические и круглые резцы с точностью профиля до сотых долей миллиметра.
Калибры — предельные мерительные инструменты, которые проверяют, находится ли размер детали в пределах допуска. Проходная сторона должна входить в отверстие или проходить по валу, непроходная — нет. Калибры не показывают численное значение размера, но позволяют быстро и надёжно контролировать детали непосредственно у станка, без высокой квалификации контролёра.
| Инструмент | Материал | Твёрдость | Типичная точность |
|---|---|---|---|
| Метчики, плашки | Р6М5, 9ХС | 59–65 HRC | Поля допусков 4H–7H, 6g |
| Развёртки | Р6М5, твёрдый сплав | 62–65 HRC | Под отверстия H6–H9 |
| Зенкеры | Р6М5, твёрдый сплав | 62–65 HRC | Под отверстия H11–H12 |
| Фрезы специальные | Р6М5, Р6М5К5, твёрдый сплав | 63–66 HRC | Профиль ±0,02 мм |
| Протяжки | Р6М5, ХВГ | 62–65 HRC | Под пазы и шлицы 7–9 квалитета |
| Резцы фасонные | Р6М5, твёрдый сплав | 63–66 HRC | Профиль ±0,01–0,02 мм |
| Калибры-пробки, кольца | ХВГ, ШХ15, Х12МФ | 58–64 HRC | Допуски калибров по ГОСТ 24853 |
Получаем чертёж инструмента, чертёж детали или образец. Уточняем материал обрабатываемой детали, оборудование и режимы.
Рассчитываем геометрию, профиль, допуски и разрабатываем чертёж инструмента, согласуем его с заказчиком.
Выполняем токарную и фрезерную обработку заготовки, нарезаем зубья, канавки, профиль с припуском под шлифование.
Закаливаем с многократным отпуском, для калибров — с обработкой холодом и стабилизацией размеров.
Шлифуем рабочие поверхности и профиль, затачиваем режущие кромки, доводим калибры до точного размера.
Проверяем размеры, профиль, биение и твёрдость, по запросу выполняем пробную обработку детали.
Изготовление инструмента требует нескольких технологий в одном цикле. На нашей площадке есть токарное и фрезерное оборудование для формообразования, участок термической обработки для закалки инструментальных и быстрорежущих сталей, круглошлифовальные, плоскошлифовальные и заточные станки для финишной обработки, а также электроэрозионные станки для вырезки сложных профилей фасонных резцов и шаблонов из закалённой стали и твёрдого сплава. Контроль выполняется универсальными и специальными средствами измерения.
Специальный инструмент стоит дороже стандартного, поэтому важно продлевать его ресурс. Мы выполняем переточку метчиков, развёрток, зенкеров, фрез и протяжек с восстановлением исходной геометрии. Изношенные калибры-пробки можно перешлифовать в меньший размер или восстановить хромированием с последующей доводкой. Своевременная переточка обходится многократно дешевле нового инструмента и сохраняет качество обработки.
Чтобы быстро и точно рассчитать специальный инструмент, укажите тип инструмента и его назначение, обрабатываемый материал детали и её твёрдость, тип станка и способ крепления инструмента (хвостовик, конус Морзе, насадное отверстие), требуемые размеры и допуски, количество. Если инструмент повторяет существующий — приложите его фото или передайте образец. Чем полнее исходные данные, тем точнее мы подберём геометрию и материал режущей части.
Да. Мы обмерим образец, составим чертёж и изготовим копию. Если образец изношен, восстановим исходные размеры по сопрягаемой детали или по стандарту.
Да, изготавливаем инструмент на замену импортному по образцу или по чертежу, подбирая отечественные материалы с аналогичными свойствами.
Зависят от сложности и количества. Простые метчики и развёртки делаются быстрее, протяжки и комплекты калибров — дольше. Срок называем после изучения чертежа.
Нет, изготавливаем и единичный инструмент. При заказе партии стоимость одного экземпляра снижается.
Да, изготавливаем инструмент с напайными твердосплавными пластинами и цельный твердосплавный инструмент небольших размеров, обрабатывая его шлифованием и электроэрозией.
Для расчёта пришлите чертёж инструмента или обрабатываемой детали, укажите количество, материал детали и тип станка. Подробнее о производстве — в разделе «Производство».

