Электроэрозионная обработка — метод, при котором металл удаляется не режущим инструментом, а серией электрических разрядов между электродом и заготовкой. Отсутствие механического контакта позволяет с высокой точностью обрабатывать закалённые стали, твёрдые сплавы и жаропрочные материалы, вырезать сложные контуры с острыми внутренними углами и получать узкие пазы, недоступные фрезе. На электроэрозионном участке «ВМС» изготавливаются детали штампов и пресс-форм, инструмент, шаблоны и точные детали машин.
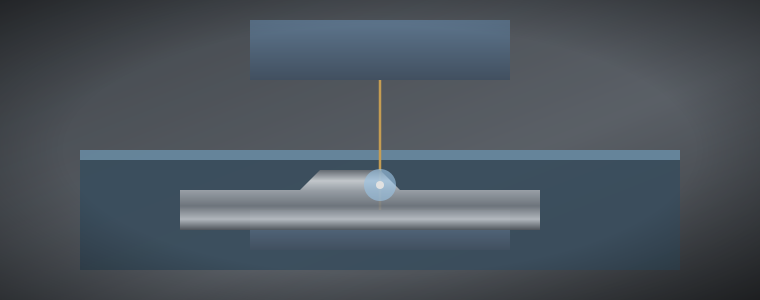
Заготовка и электрод погружаются в диэлектрическую жидкость. Между ними подаются импульсы напряжения, и в зазоре в несколько сотых миллиметра возникают искровые разряды. Каждый разряд расплавляет и выбрасывает микроскопический объём металла. Управляя энергией импульсов и траекторией электрода, станок с высокой точностью формирует нужный контур.
Главное достоинство метода — независимость от твёрдости материала. Сталь твёрдостью 62 HRC режется так же точно, как сырая, поэтому деталь можно сначала закалить, а затем вырезать окончательный контур. Это исключает коробление после термообработки, которое неизбежно при традиционном маршруте «фрезерование — закалка». Кроме того, электроэрозия не создаёт механических нагрузок на деталь, что позволяет обрабатывать тонкие стенки и миниатюрные элементы без деформации.
проволочная вырезка контуров, вырезка матриц, пуансонов и съёмников вырубных штампов, вырезка конических контуров с наклоном проволоки, прошивка полостей и глухих отверстий фасонным электродом, прошивка мелких отверстий, изготовление узких пазов и прорезей, вырезка шлицевых и зубчатых профилей, резка твёрдых сплавов, вырезка шаблонов и лекал, разрезка заготовок без потерь материала, извлечение сломанного инструмента из детали и т.д.
Сквозные контуры любой сложности по программе: матрицы, пуансоны, шаблоны, шестерни, шлицевые втулки. Возможна резка с наклоном для получения конусности.
Получение глухих полостей, рёбер, надписей и рельефа фасонным графитовым или медным электродом. Основной метод доводки формообразующих деталей пресс-форм.
Подробнее
Мелкие и глубокие отверстия в закалённых деталях, отверстия для заправки проволоки, удаление обломков метчиков и свёрл из ценных деталей.
| Параметр | Проволочная резка | Копировальная прошивка |
|---|---|---|
| Рабочая зона | до 400 × 300 мм | до 350 × 250 мм |
| Высота заготовки | до 250 мм | глубина прошивки до 150 мм |
| Масса заготовки | до 300 кг | до 200 кг |
| Угол наклона проволоки | до ±15° на высоте 80 мм | — |
| Точность контура | ±0,005 мм | ±0,01 мм |
| Шероховатость поверхности | Ra 0,8–1,6 | Ra 0,8–3,2 |
| Диаметр проволоки | 0,2–0,3 мм | — |
Электроэрозионной обработке поддаются все электропроводящие материалы. Чаще всего мы работаем с закалёнными инструментальными сталями — Х12МФ, Х12, 9ХС, ШХ15, быстрорежущими сталями, — из которых изготавливаются детали штампов и пресс-форм. Также обрабатываем конструкционные и нержавеющие стали, жаропрочные сплавы, титан, медь, латунь, алюминий, графит и твёрдые сплавы.
Скорость обработки зависит от материала и высоты реза: твёрдые сплавы и медь режутся медленнее сталей, а при высоких требованиях к шероховатости выполняется несколько проходов — черновой и один или несколько чистовых. Технолог подбирает оптимальное сочетание точности, качества поверхности и стоимости для конкретной задачи.
Штамповая оснастка. Матрицы, пуансоны, пуансонодержатели и съёмники вырубных и вырубно-пробивных штампов — классическая область проволочной резки. Матрица и пуансон вырезаются по одной программе с заданным зазором, что гарантирует их точное сопряжение и равномерный зазор по всему контуру.
Пресс-формы. Формообразующие вставки, знаки, толкатели, глубокие рёбра и тонкие элементы полостей, которые невозможно обработать фрезой из-за её радиуса или вылета. Копировальная прошивка позволяет получить полость с острыми углами и заданной текстурой поверхности.
Инструмент. Профильные резцы, фасонные ножи, шаблоны, лекала, калибры, детали резьбонарезного инструмента. Подробнее о нашем инструментальном производстве — в разделах «Плашки» и «Инструменты».
Детали машин. Шлицевые втулки и шестерни с внутренним зацеплением, кулачки, храповики, детали со сложным профилем, а также точные детали из закалённых материалов, которые после термообработки уже не поддаются лезвийной обработке.
Электроэрозионная обработка, как правило, завершает изготовление точной детали. Типичный маршрут для матрицы штампа выглядит так: фрезерование заготовки с припуском, сверление крепёжных и стартовых отверстий, закалка и отпуск, плоское шлифование опорных поверхностей, проволочная вырезка рабочего контура. Все эти операции мы выполняем на собственном производстве, поэтому отвечаем за точность готовой детали целиком. Смежные услуги: фрезерная обработка, термическая обработка, шлифование.
Электроэрозия не заменяет фрезерование и шлифование, а дополняет их там, где традиционные методы бессильны или неэкономичны. Выбор метода зависит от геометрии, материала и требований к точности, и технолог всегда предлагает оптимальное сочетание операций.
| Критерий | Электроэрозия | Фрезерование |
|---|---|---|
| Твёрдость материала | не ограничена | как правило, до закалки |
| Внутренние углы | радиус от 0,1 мм | радиус не меньше радиуса фрезы |
| Узкие пазы | от 0,2 мм | от 1–2 мм |
| Механическая нагрузка на деталь | отсутствует | есть, возможна деформация тонких стенок |
| Скорость съёма металла | низкая | высокая |
| Оптимальная область | точные контуры, закалённые детали | основной съём, корпуса, плоскости |
Поэтому разумный маршрут почти всегда комбинированный: основной объём металла снимается фрезерованием, а электроэрозия используется для финишного формирования точного контура, острых углов и узких элементов. Такое сочетание даёт лучшее соотношение цены, срока и точности.
При электроэрозионной обработке на поверхности образуется тонкий изменённый слой — переплавленный металл, который быстро застыл в диэлектрике. На черновых режимах его толщина больше, на чистовых — минимальна. Для деталей вырубных штампов и пресс-форм это важно: толстый изменённый слой повышает хрупкость рабочей кромки. Поэтому для ответственных деталей мы всегда выполняем чистовые проходы, снижающие толщину этого слоя до нескольких микрометров, а при необходимости — последующую доводку или полировку.
Для формообразующих поверхностей пресс-форм эрозионная поверхность может быть и преимуществом: регулируя режимы прошивки, можно получить равномерную матовую текстуру, которая затем переносится на пластиковое изделие.
Пришлите чертёж детали, а лучше — контур в формате DXF или DWG. Если чертежа нет, подойдёт образец или эскиз с размерами.
Технолог определяет количество проходов, длину реза, необходимость стартовых отверстий и смежных операций, готовит расчёт стоимости и срока.
По контуру формируется управляющая программа с учётом смещения на радиус проволоки и зазоров для парных деталей.
Черновой и чистовые проходы с контролем первой детали. Для парных деталей проверяем сопряжение матрицы и пуансона.
Измерение контура, проверка шероховатости, очистка, консервация и упаковка готовых деталей.
Да, это одно из главных преимуществ метода. Твёрдость материала не влияет на точность реза, поэтому окончательный контур часто вырезают именно после закалки, чтобы исключить коробление.
Оптимально — DXF или DWG с замкнутым контуром в масштабе один к одному, плюс чертёж с допусками. Принимаем также PDF, 3D-модели и сканы бумажных чертежей — контур в этом случае наши конструкторы подготовят самостоятельно.
Да, мы режем и прошиваем твёрдые сплавы. Обработка идёт медленнее, чем стали, но обеспечивает высокую точность и позволяет изготавливать твердосплавные матрицы, пуансоны и профильный инструмент.
Да. Электроэрозионная прошивка позволяет удалить обломок метчика, сверла или шпильки без повреждения детали и резьбы. Это часто спасает дорогие корпусные детали от выбраковки.
После чернового прохода — около Ra 3,2, после одного-двух чистовых — Ra 0,8–1,6. Количество проходов влияет на стоимость, поэтому мы назначаем его по требованиям чертежа, без избыточности.
Стоимость электроэрозионной обработки рассчитывается исходя из длины и высоты реза, материала, количества проходов и сопутствующих операций. Принципы ценообразования описаны в разделе «Цены».

