Рубрика: Термическая обработка
Закалка токами высокой частоты, или закалка ТВЧ, — способ поверхностного упрочнения, при котором нагревается только тонкий наружный слой детали. Энергия передается в металл не от горячих стенок печи, а наводится прямо в нем переменным электромагнитным полем индуктора. Нагрев занимает секунды, сердцевина остается холодной, а после быстрого охлаждения деталь получает твердую износостойкую поверхность и вязкую основу. Метод широко применяют для валов, осей, шестерен, направляющих, пальцев и инструмента — везде, где нужна высокая поверхностная твердость при сохранении прочности на изгиб и удар.
Через индуктор — медную трубку, изогнутую по форме обрабатываемой поверхности, — пропускают переменный ток высокой частоты. Вокруг индуктора возникает переменное магнитное поле, которое наводит в детали вихревые токи. Металл сопротивляется их протеканию и нагревается. Ключевое свойство — поверхностный эффект: чем выше частота тока, тем тоньше слой, в котором концентрируются вихревые токи и, следовательно, тепловыделение.
Глубина, на которой плотность тока снижается примерно в 2,7 раза, зависит от частоты, удельного сопротивления и магнитной проницаемости металла. Для стали, нагретой выше точки Кюри (около 770 °C), где она теряет магнитные свойства, справедливо приближенное соотношение: глубина в миллиметрах примерно равна 500, деленным на корень из частоты в герцах. Отсюда практическое правило выбора частоты под требуемую глубину закалки.
| Частота тока | Ориентировочная глубина закаленного слоя | Типовые детали |
|---|---|---|
| 2,5–10 кГц | 3–10 мм | Крупные валы, крановые колеса, ролики, опорные поверхности |
| 10–30 кГц | 2–5 мм | Шейки валов, оси, шестерни среднего модуля |
| 30–70 кГц | 1,5–3 мм | Пальцы, втулки, шестерни модуля 3–5 мм, шлицы |
| 70–440 кГц и выше | 0,5–2 мм | Мелкие шестерни, режущие кромки, инструмент, тонкостенные детали |
Фактическая глубина зависит не только от частоты, но и от мощности, времени нагрева и схемы охлаждения, поэтому режим всегда отрабатывают на первой детали с последующим разрезанием или контролем по образцу.
При печной закалке деталь прогревается целиком, а затем охлаждается в масле или воде. При индукционной закалке нагревается только заданная зона. Это меняет как результат, так и экономику процесса.
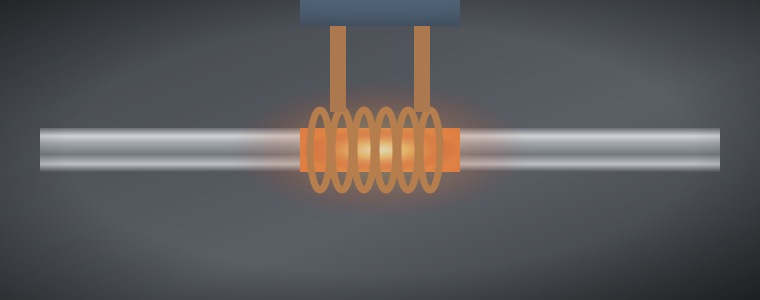
Вся упрочняемая поверхность нагревается сразу, после чего деталь охлаждается спреером или погружением. Подходит для коротких шеек, пальцев, небольших шестерен, торцов. Требует индуктора, охватывающего всю зону, и генератора достаточной мощности.
Деталь перемещается относительно индуктора, а за ним следует спреер, подающий охлаждающую жидкость. Так закаливают длинные валы, оси, штоки, направляющие станин. Скорость перемещения и мощность определяют глубину слоя. Для равномерности деталь вращают.
Нагреваются и охлаждаются поочередно отдельные элементы: зуб за зубом у крупномодульной шестерни, кулачки распределительного вала, отдельные шейки. Метод позволяет обрабатывать крупные детали маломощным оборудованием, но требует точного позиционирования.
Для зубчатых колес применяют либо охват всего венца кольцевым индуктором, либо специальные индукторы, проходящие по впадине. Второй вариант дает упрочнение и рабочей поверхности, и ножки зуба — зоны максимальных изгибных напряжений.
Скорость нагрева при индукционной закалке очень высока, поэтому охлаждение должно быть столь же интенсивным и, главное, равномерным. Обычно применяют душевое охлаждение через спреер — кольцевое или секционное устройство с множеством отверстий, направляющих струи жидкости на нагретую поверхность.
Неравномерное охлаждение — главная причина мягких пятен и трещин после закалки ТВЧ. Засорение отверстий спреера, недостаточный расход жидкости, задержка между окончанием нагрева и началом охлаждения сразу сказываются на качестве. Поэтому на серийных работах регулярно проверяют состояние спрееров, давление и температуру среды, а паузу между нагревом и охлаждением сводят к долям секунды.
После индукционной закалки обязателен низкий отпуск при 160–200 °C. Его выполняют в печи или повторным нагревом индуктором на пониженной мощности. Для крупных деталей иногда используют самоотпуск: охлаждение прерывают, и теплом сердцевины поверхность отпускается сама. Самоотпуск экономичен, но требует хорошо отработанного режима, иначе твердость будет нестабильной.
Для индукционной закалки нужна сталь, содержащая достаточно углерода для получения высокой твердости, — как правило, от 0,35 до 0,6 %. Низкоуглеродистые стали не набирают твердости, а высокоуглеродистые и высоколегированные склонны к трещинам при интенсивном охлаждении.
| Марка | Твердость после закалки ТВЧ и низкого отпуска, HRC | Примечание |
|---|---|---|
| 40, 45, 50 | 45–56 | Наиболее распространены, охлаждение водой или полимером |
| 40Х, 40ХН | 48–55 | Глубже прокаливаются, меньше риск мягких пятен |
| 40ХН2МА, 38ХН3МА | 48–54 | Ответственные тяжелонагруженные валы |
| 55ПП, 60ПП | 56–62 | Стали пониженной прокаливаемости для шестерен, слой повторяет контур зуба |
| ШХ15, 9ХС | 58–63 | Ролики, пальцы, инструмент, требуют мягкого охлаждения |
| Серый и высокопрочный чугун | 45–55 | Направляющие станин, гильзы |
Индукционный нагрев чувствителен к геометрии. Электромагнитное поле концентрируется на кромках и обходит впадины, поэтому некоторые элементы конструкции требуют внимания.
Шейки под подшипники и уплотнения, шлицевые участки, посадочные поверхности, штоки гидроцилиндров.
Шестерни и звездочки среднего модуля, зубчатые венцы, рейки, шлицевые втулки.
Ножи, пуансоны, рабочие кромки штампов, оправки, губки тисков, пальцы и ролики.
Индукционная закалка особенно эффективна в серийном производстве: время цикла на одну деталь измеряется секундами, расход энергии ниже, чем при прогреве всей массы в печи, а уменьшение коробления сокращает припуски и время шлифования. Для единичных деталей основная статья затрат — изготовление или подбор индуктора и отработка режима. Если на производстве есть набор универсальных индукторов для типовых диаметров, закалка шеек валов и осей выполняется быстро и для малых партий. Для деталей сложной формы, например шестерен с внутренним венцом или кулачков, иногда требуется специальный индуктор, и стоимость оснастки окупается только на партии.
После закалки ТВЧ проверяют:
Однозначная запись в технических требованиях экономит время на согласования. Пример: «Поверхность А закалить ТВЧ h 1,5–2,5 мм, 50–55 HRC. Зона закалки — согласно чертежу. Резьбу и паз не закаливать». Необходимые элементы записи:
Если у вас нет готового технического задания, технолог предложит зоны и глубину по условиям работы детали. Подробнее об услуге — на странице закалки ТВЧ.
Закалка ТВЧ — быстрый, экономичный и точный способ получить твердую поверхность при вязкой сердцевине. Частота тока определяет глубину слоя, форма индуктора — зону упрочнения, а мощность, время и охлаждение — итоговую твердость. Метод дает меньшее коробление и окисление, чем объемная печная закалка, повышает усталостную прочность валов и позволяет закаливать только нужные участки детали. Наилучшие результаты достигаются на среднеуглеродистых сталях после предварительного улучшения, при продуманной конструкции кромок и отверстий и обязательном низком отпуске.
Если нужно закалить шейки валов, зубья шестерен или рабочие кромки инструмента, пришлите чертеж с маркой стали — подберем индуктор и режим, выполним закалку и последующее шлифование.

