Рубрика: Оборудование и технологии
Индукционная закалка, или закалка токами высокой частоты (ТВЧ), позволяет упрочнить только рабочую поверхность детали — шейку вала, зубья шестерни, дорожку качения, — оставив сердцевину вязкой. Нагрев занимает секунды, деформации минимальны, а процесс легко автоматизируется. Чтобы понимать возможности метода и правильно задавать требования в чертеже, полезно знать, как устроена индукционная установка и какие параметры определяют результат.
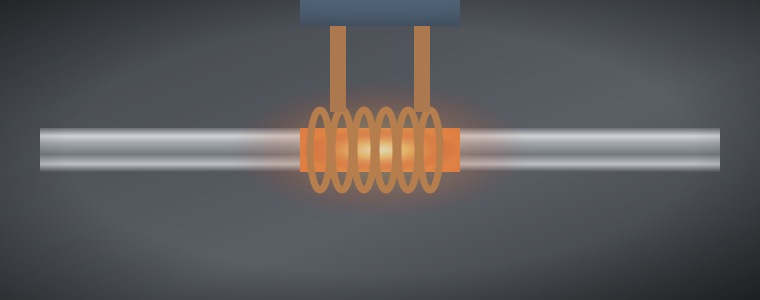
Переменный ток высокой частоты, протекающий по индуктору, создаёт вокруг него переменное магнитное поле. Если в это поле поместить стальную деталь, в её поверхностном слое наводятся вихревые токи, которые и разогревают металл. Важнейшая особенность — поверхностный эффект: чем выше частота, тем тоньше слой, в котором концентрируется ток. Поэтому, подбирая частоту и время нагрева, можно разогреть до температуры закалки слой нужной толщины, а затем быстро охладить его водой или полимерным раствором.
При нагреве выше примерно 770 °C сталь теряет магнитные свойства, и глубина проникновения тока резко увеличивается. Это делает процесс самоограничивающимся по скорости нагрева поверхности и должно учитываться при настройке режимов: мощность, подходящая для холодной детали, может оказаться избыточной после перехода через эту температуру.
Источник питания преобразует сетевое напряжение в ток высокой частоты. Современные установки используют транзисторные преобразователи, которые пришли на смену ламповым и машинным генераторам. Они имеют высокий КПД, позволяют плавно регулировать мощность и автоматически подстраиваться под резонансную частоту контура. Мощность генераторов — от десятков до сотен киловатт.
Индуктор имеет низкое сопротивление и требует большого тока при малом напряжении. Согласование обеспечивает понижающий трансформатор, а конденсаторы компенсируют реактивную мощность и образуют резонансный контур. От правильного согласования зависит, сколько мощности действительно передаётся в деталь.
Индуктор — медная водоохлаждаемая трубка или фрезерованный блок, форма которого повторяет обрабатываемую поверхность. Зазор между индуктором и деталью обычно 1,5–3 мм. Для валов применяют кольцевые индукторы, для плоскостей — петлевые, для внутренних отверстий — индукторы, вводимые внутрь детали. Чтобы сконцентрировать поле, на индуктор устанавливают магнитопроводы из ферритов или магнитодиэлектриков.
Спрейер подаёт закалочную жидкость на нагретую поверхность сразу после нагрева или одновременно с перемещением индуктора. Отдельный контур охлаждает генератор, трансформатор и сам индуктор, через который протекают токи в тысячи ампер.
Механическая часть удерживает деталь, вращает её для равномерного нагрева и перемещает относительно индуктора с заданной скоростью. Управление синхронизирует перемещение, мощность генератора и подачу охладителя, обеспечивая повторяемость режима от детали к детали.
Выбор частоты — ключевое решение при проектировании процесса. Слишком высокая частота даёт тонкий слой, который продавится под нагрузкой, слишком низкая — избыточную глубину и риск сквозной прокалки тонких сечений.
| Диапазон частот | Ориентировочная глубина слоя | Типовые детали |
|---|---|---|
| Средние, 2,5–10 кГц | 3–8 мм | Крупные валы, ролики, бандажи, зубья крупного модуля |
| Повышенные, 10–70 кГц | 1,5–4 мм | Шейки валов, оси, пальцы, шестерни среднего модуля |
| Высокие, 100–440 кГц | 0,5–2 мм | Мелкие шестерни, режущие кромки, мелкие детали и инструмент |
Глубина слоя зависит также от удельной мощности, времени нагрева и марки стали. Её задают в чертеже диапазоном, например «закалить ТВЧ на глубину 1,5–2,5 мм, 50–55 HRC», и контролируют на образцах-свидетелях.
Вся упрочняемая поверхность нагревается сразу, затем охлаждается спрейером или погружением. Подходит для коротких шеек, небольших шестерён, пальцев. Требует большой удельной мощности генератора, но обеспечивает наибольшую производительность и равномерность.
Индуктор со спрейером перемещается вдоль детали, нагревая и сразу охлаждая полосу за полосой. Так закаливают длинные валы, штоки, направляющие. Мощности генератора требуется меньше, а длина детали ограничена только ходом станка.
Отдельные зоны — например, зубья крупной шестерни — закаливаются по очереди. Применяется, когда нагреть всю поверхность сразу невозможно из-за размеров детали или мощности установки.
Для закалки ТВЧ применяют стали с содержанием углерода примерно 0,35–0,6 %. Наиболее распространены стали 40, 45, 40Х, 40ХН, 50, 55, 60Г, а также подшипниковые и инструментальные стали. Низкоуглеродистые стали не набирают высокой твёрдости, а высокоуглеродистые склонны к трещинам при быстром охлаждении.
Большое значение имеет исходная структура. Лучше всего на индукционную закалку реагирует сталь после улучшения — закалки и высокого отпуска: мелкодисперсная структура быстро аустенизируется, и твёрдость получается равномерной. Для деталей, работающих при высоких нагрузках, именно сочетание улучшения сердцевины и поверхностной закалки ТВЧ даёт оптимальное соотношение прочности и износостойкости.
Чтобы закалка прошла без брака, деталь должна быть к ней приспособлена:
Индуктор — самая «индивидуальная» часть установки. Генератор и станок универсальны, а индуктор проектируется под конкретную деталь, и от его конструкции во многом зависит результат.
Индукторы изготавливают из меди с высокой электропроводностью — трубки профилированного сечения или фрезерованные из массива блоки с внутренними каналами. Через индуктор течёт ток в сотни и тысячи ампер, поэтому интенсивное водяное охлаждение обязательно: перегрев приводит к разрушению паяных швов и деформации витков. Ресурс индуктора ограничен и зависит от режима работы, поэтому для серийных деталей держат запасные индукторы.
Чем меньше зазор между индуктором и деталью, тем выше КПД и тем точнее повторяется форма нагреваемой зоны. Но слишком малый зазор опасен касанием и пробоем. При закалке шеек с галтелями виток профилируют так, чтобы галтель прогревалась наравне с цилиндрической частью. Для закалки зубьев шестерён применяют кольцевые индукторы для мелкого модуля, когда прокаливается весь венец, или профильные индукторы, проходящие по впадине зуба, для крупного модуля.
Магнитопроводы из ферритов или магнитодиэлектриков концентрируют поле в нужной зоне и снижают нагрев соседних участков. Они особенно важны при закалке внутренних поверхностей и плоскостей, где без них эффективность нагрева низкая.
Выбор закалочной среды зависит от марки стали, формы детали и требуемой твёрдости:
Концентрацию и температуру полимерного раствора контролируют регулярно: их изменение напрямую влияет на твёрдость и вероятность трещин. Спрейер должен давать равномерный поток по всей зоне закалки, засорённые отверстия приводят к мягким пятнам.
Индукционная закалка выигрывает у объёмной там, где нужна твёрдая поверхность при вязкой сердцевине и минимальной деформации: нагрев идёт только в тонком слое, длится секунды, окалина почти не образуется. Процесс энергоэффективен и встраивается в поток без отдельной печи. Ограничения — необходимость изготавливать индуктор под конкретную геометрию и сложность закалки деталей неправильной формы. Для единичных изделий сложной конфигурации иногда выгоднее объёмная закалка, а для серии однотипных валов ТВЧ практически безальтернативна.
Мы выполняем закалку токами высокой частоты валов, осей, шестерён, втулок, роликов и других деталей как собственного изготовления, так и давальческих. Совместно с участками механической обработки и шлифования возможно изготовление детали полным циклом. Подробнее — на странице закалки ТВЧ, о других видах упрочнения — в разделе термической обработки.
Индукционная установка состоит из генератора, согласующего трансформатора с конденсаторной батареей, индуктора, системы охлаждения и закалочного станка. Частота тока определяет глубину упрочнённого слоя, а форма индуктора — равномерность нагрева. Правильный выбор стали, предварительное улучшение, продуманная конструкция детали и обязательный низкий отпуск обеспечивают высокую твёрдость поверхности без трещин и коробления. Если вам нужна поверхностная закалка деталей, пришлите чертёж с указанием твёрдости и глубины слоя — мы подберём режим и оснастку.

